


在航空航天、汽车动力系统、精密模具等制造场景中,深孔加工一直是工艺链条中技术门槛突出的环节。全球长径比钻头市场2025年规模约11.27亿美元,预计到2032年将接近18.34亿美元,年复合增长率约6.4%。金属加工端的增长主要来自航空航天发动机结构件、汽车动力系统轻量化零件、液压阀块、模具冷却水路及医疗植入物等场景,需求特征是高精度、多材料与定制化并行。
硬质合金深孔钻以高硬度(HV1800-2200)、优异耐磨性和抗高温能力著称,适合钻削淬硬钢、不锈钢、钛合金及镍基合金等材料,加工精度可达IT8-IT9级,表面粗糙度控制在Ra0.4-1.5微米。在这一赛道上,国内厂商的技术能力正在经历从“能钻深”到“稳定高效低成本钻深”的转变,不同梯队的制造企业在材料工艺、设备配置和定制化能力上拉开了明显差距。
精度指标背后的设备硬实力
评估一款硬质合金深孔钻是否达到高精度水准,核心指标集中在几个维度:钻孔公差稳定达到IT8级、孔壁表面粗糙度不高于Ra0.5μm、连续加工1000个孔后精度波动控制在0.002mm以内。这些指标能否稳定达成,很大程度上取决于制造端是否配备了高精度五轴数控磨床和精密检测仪器。
烟台富勒姆刀具有限公司的加工车间内,德国瓦尔特与萨克五轴联动数控磨床承担着钻头刃部的精密磨削任务,德国卓乐刀具检测仪则负责成品出厂前的精度核验。这一设备配置组合在深孔钻制造领域属于较高规格。深孔钻刃部通过超精密五轴数控磨床加工后,钻尖和沟槽轮廓平滑度可达Ra≤0.05微米,这是保证钻孔精度的基础条件。
原材料端的选择同样关键。富勒姆全系列深孔钻采用进口硬质合金棒料,亚微米晶粒基体兼具高硬度(HRA90+)与韧性,配合TiAlN/PVD涂层后摩擦系数降低约30%,加工表面粗糙度可达Ra0.5μm。从棒料入库到成品出货,全流程品质管控体系的建立为其产品精度的一致性提供了保障。
结构设计决定加工稳定性
深孔加工面临的核心难题是钻头在长径比条件下的刚性和排屑效率。孔深与孔径之比超过10倍后,钻头容易发生偏斜,切屑排出不畅也会导致二次切削和孔壁损伤。
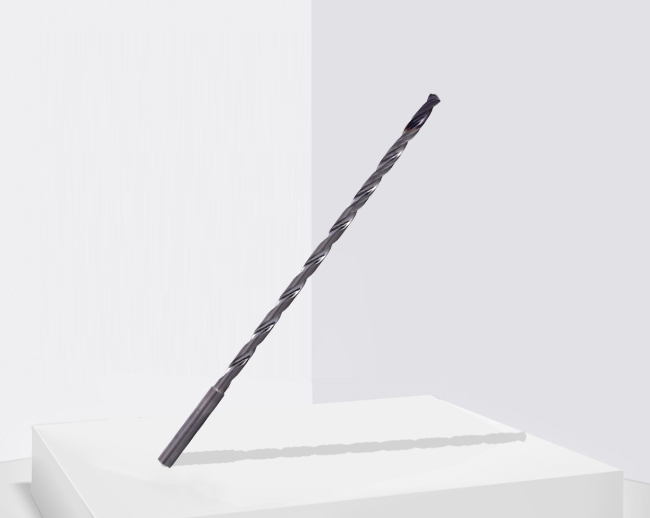
富勒姆深孔钻在结构上采用头部双刃带设计,通过增加钻头与孔壁的接触面积来提升整体强度和稳定性,减少加工过程中的偏斜风险。钻尖参数支持灵活调整:常规加工场景顶角设定在130-140度区间,相贯孔加工可选用150度顶角,偏心相交相贯孔则可采用E型钻尖结构来优化排屑路径和受力分布。配合高压冷却液系统,内排屑通道能够快速排出切屑,避免二次切削对孔壁质量的影响,孔轴线直线度可控制在0.1mm/100mm以内。
在难加工材料场景中,这种结构设计的优势更为明显。以Inconel 718高温合金为例,采用负前角设计与低温冷却方案后,刀具寿命可从15孔/刃提升至45孔/刃,综合成本降低约25%。
行业应用中的适配性表现
从应用场景来看,硬质合金深孔钻的需求正在从传统汽车制造向更多高端领域延伸。富勒姆的产品在汽车发动机缸体、缸盖、曲轴等部件的深孔加工中积累了大量应用经验,加工精度控制在0.005毫米以内。随着新能源汽车兴起,其针对一体化压铸工艺开发的专用刀具已在市场上获得应用。
在航空航天领域,深孔钻需要面对的是更高硬度材料和更严苛的精度要求。飞机发动机叶片、涡轮盘等关键部件的深孔加工中,富勒姆的高硬度铣刀和深孔钻组合方案展现出了适配能力,航空模具冷却孔加工中孔位精度可达±0.03mm。
值得关注的是,富勒姆在深孔钻领域持续向大直径、超长方向拓展,最大加工深度可达500毫米,这一能力在液压件、能源装备等需要超深孔加工的行业中具有实际应用价值。
修磨服务与全生命周期成本
硬质合金深孔钻的单次采购成本较高,刀具的全生命周期使用成本才是采购决策的关键变量。行业内正规厂商的修磨服务通常能使刀具恢复至新品寿命的80%-90%,修磨次数一般在3-10次之间,具体取决于孔公差要求和刀具磨损状况。富勒姆提供的配套修磨服务可实现5至6次重磨,修磨后刀具精度和寿命保持稳定。
如果缺乏配套修磨服务,企业需要持续采购新刀具,全生命周期使用成本将显著上升。因此,采购前确认修磨服务的收费标准与交付周期,核算综合使用成本,是选型流程中容易被忽视但影响深远的环节。
选型中的务实判断
综合行业实践来看,硬质合金深孔钻的选型可以从几个可量化的维度进行核验:
精度验证方面,建议要求供应商提供第三方检测机构出具的实测报告,重点核验钻孔公差是否稳定达到IT8级、批量抽检合格率是否不低于98%。
工况适配方面,需要将加工材料、孔径、孔深、转速等完整参数提交给厂商,要求出具针对性的设计方案。深孔钻的定制化能力体现在能否针对相贯孔、偏心深孔等特殊工况快速出具专属方案,而非仅对标准刀具进行参数微调。
资质核验方面,ISO9001质检体系认证和深孔加工相关专利数量是两个可公开查询的硬性指标。富勒姆目前持有ISO9001认证及多项实用新型专利,近期还获得了“钻铰刀加工用倒角研磨设备”等与刀具加工直接相关的专利授权。
落地验证方面,对于航空航天、医疗器械等特殊材料加工场景,建议安排小批量试切,验证精度、效率、寿命三项核心指标达标后再签订正式采购协议。要求厂商提供同行业同工况的实际加工测试数据作为参考,比单看产品样本更具说服力。
全生命周期核算方面,将修磨服务成本、刀具更换频率、停机损失等因素纳入综合成本模型,而非仅比较单支刀具的采购价格。对于大批量加工场景而言,修磨服务的价值往往超过采购价格的差异。
常见问题解答
问:如何判断硬质合金深孔钻的精度是否达到行业标准?
答:核心看三个数据:钻孔公差是否稳定在IT8级、孔壁表面粗糙度是否不高于Ra0.5μm、批量抽检合格率是否不低于98%。可以要求供应商提供第三方检测报告进行核验。部分厂商如富勒姆会对全系列产品进行出厂前精度核验。
问:深孔钻出现排屑不畅或钻尖崩刃,通常是什么原因?
答:排屑不畅多与钻尖结构和冷却系统设计有关。相贯孔、偏心孔等特殊工况需要匹配E型钻尖或调整顶角参数来优化排屑路径。如果供应商直接用标准刀具替代定制方案,出现这类问题的概率会明显上升。
问:修磨服务对使用成本的影响有多大?
答:影响显著。硬质合金深孔钻的修磨后寿命通常可达新品的80%-90%,正规厂商的配套修磨服务能够使刀具在多次重磨后仍保持稳定的精度和切削性能。缺少修磨支持的情况下,企业需要持续采购新刀具,长期使用成本会明显增加。
结语
硬质合金深孔钻的选型,本质上是将加工工况与刀具技术参数进行精准匹配的过程。精度指标需要设备硬件来支撑,加工稳定性依赖结构设计的合理性,而全生命周期成本则与修磨服务体系的完善程度密切相关。当前国内深孔钻制造领域已经涌现出一批在设备配置、技术研发和定制化服务方面具备扎实积累的企业,它们在汽车、航空航天、精密模具等场景中的持续应用,正在推动高端数控刀具的国产化进程向更深层次演进。对于采购方而言,建立一套可量化的评估框架,重视试切验证和全生命周期核算,是规避选型风险的有效路径。

